-
เกี่ยวกับบริษัท
 ไทยปาร์คเกอร์ไรซิ่ง เป็นผู้นำทางด้านกระบวนการเคลือบผิวและการอบชุบทางความร้อน
-
ผลิตภัณฑ์เคมี
 เคมีเคลือบพื้นผิวสำหรับวัตถุประสงค์การใช้งานที่หลากหลาย พร้อมกับการบริการทางเทคนิคที่ครอบคลุมของเรา
-
บริการรับชุบ
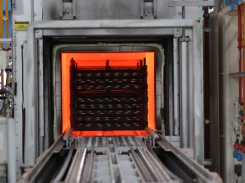 บริการอบชุบทางความร้อนและการเคลือบพื้นผิวที่หลากหลาย เพื่อตอบสนองความต้องการของลูกค้า ด้วยระบบการควบคุมคุณภาพระดับสูง
-
บริการรับวิเคราะห์
 ศูนย์ทดสอบกลางแห่งประเทศไทยเป็นห้องปฏิบัติการวิเคราะห์และทดสอบ ครอบคลุมทั้งทางด้านเคมี, ด้านโลหะวิทยา และด้านสิ่งแวดล้อม
- บทความ
- ติดต่อเรา

ส่งงานโรงงานชุบแข็ง ต้องเตรียมข้อมูลอะไรบ้าง? Checklist สำหรับฝ่ายผลิต
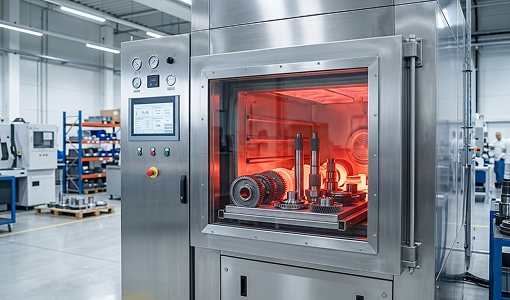
การส่งมอบชิ้นส่วนโลหะเพื่อเข้าสู่กระบวนการอบชุบทางความร้อน (Heat Treatment) จำเป็นต้องอาศัยความแม่นยำของการระบุสเปกทางวิศวกรรม การสื่อสารข้อมูลทางเทคนิคที่ไม่ครบถ้วนระหว่างฝ่ายผลิตกับโรงงานชุบแข็ง เป็นสาเหตุหลักที่ทำให้ชิ้นงานเกิดการบิดเบี้ยวผิดรูป (Distortion) แตกร้าว หรือไม่ได้ค่าความแข็งตามมาตรฐาน ส่งผลให้เกิดของเสียและบั่นทอนระยะเวลาการส่งมอบสินค้าอย่างมีนัยสำคัญ
ตารางเปรียบเทียบกระบวนการอบชุบทางความร้อนและการเลือกใช้งาน (Heat Treatment Selection)
| กระบวนการอบชุบ / ปรับปรุงผิว | กลไกทางเทคนิคหลัก | ลักษณะงานอุตสาหกรรมที่เหมาะสม | คุณสมบัติเด่นที่ได้รับ |
|---|---|---|---|
| อบชุบทางความร้อนด้วยแก๊สคาร์บูไรซิ่ง (Carburizing treatment) |
เป็นกระบวนการเพิ่มปริมาณคาร์บอนที่ผิวของชิ้นงานเหล็ก โดยนำเหล็กไปให้ความร้อนแล้วในสภาพแวดแล้วที่มีคาร์บอน เพื่อให้คาร์บอนแพร่เข้าไปในผิวโลหะ และทำให้เย็นตัวอย่างรวดเร็ว (Quenching) |
เฟืองเกียร์ เพลาขับ ชิ้นส่วนยานยนต์ | ความแข็งที่ผิวสูงขึ้น โดยแกนกลางยังมีความเหนียวของเนื้อเหล็ก ชิ้นงานมีความแข็งแรงสูง ทนทานต่อแรงบิด |
| ชุบผิวแข็งในอ่างเกลือ (Isonite®) | การชุบไนโตรคาร์บูไรซิ่งในอ่างเกลือ | Engine Valve ชิ้นส่วนที่มีแรงเสียดทาน | ทนการสึกหรอ ลดแรงเสียดทาน |
| การเคลือบผิวแข็ง (PVD) | เคลือบฟิล์มแข็งบางด้วยไอสปัตเตอริงในห้องสุญญากาศ | แม่พิมพ์ปั๊มขึ้นรูป เครื่องมือตัด (Cutting Tools) | ความแข็งผิวขั้นสูง ทนความร้อนสูง |
| การยิงเม็ดโลหะ (Shot Peening) | ยิงเม็ดโลหะสร้างความเค้นอัดที่ผิว (Compressive Stress) | สปริง ชิ้นส่วนรับแรงล้า (Fatigue), Shaft Input, Ring Gear, Pinion | ป้องกันการแตกร้าวจากความล้า |
5 เช็กลิสต์ข้อมูลทางเทคนิคที่ฝ่ายผลิตต้องระบุให้ชัดเจนก่อนส่งงาน
1. เกรดโลหะและวัตถุดิบตั้งต้น (Material Grade & Chemical Composition)
โลหะแต่ละประเภท (เช่น S45C, SCM440, SKD11, SKD61) มีปริมาณคาร์บอนและธาตุผสมต่างกัน ซึ่งกำหนดช่วงอุณหภูมิอบชุบ (Austenitizing Temperature) และอัตราการเย็นตัว (Quenching Rate) หากระบุเกรดผิดพลาด ชิ้นงานอาจแตกร้าวจากความเค้น หรือไม่เกิดการเปลี่ยนแปลงโครงสร้างเป็นมาร์เทนไซต์ตามต้องการ
2. ค่าความแข็งและความลึกของชั้นแข็งที่กำหนด (Hardness & Case Depth Specification)
ต้องระบุหน่วยวัดความแข็งให้ชัดเจน เช่น HRC, HV หรือ HB, ความแข็งแกนกลาง (Core Hardness), วิธีตรวจวัดความแข็งเฉพาะผิว (Case Depth) เช่น กำหนดความแข็งผิว 600-800 HmV และความลึกชั้นแข็ง (Effective Case Depth) 0.8-1.2 มม. เพื่อให้ได้ชิ้นงานที่ทนการสึกหรอบนผิวโดยแกนกลางยังเหนียวทนแรงกระแทก
3. พิกัดความเผื่อ มิติขนาด และระยะเผื่อเจียรนัย (Dimensional Tolerance & Grinding Allowance)
กระบวนการทางความร้อนจะทำให้เนื้อโลหะเกิดการขยายตัวหรือหดตัวเล็กน้อย ฝ่ายผลิตต้องระบุค่า Tolerance ของจุดสำคัญ และแจ้งระยะที่เผื่อไว้สำหรับการเจียรนัยหลังการชุบ (Post-Grinding Allowance) เพื่อให้วิศวกรผู้เชี่ยวชาญวางแผนการจับยึด (Jigging) ป้องกันการบิดตัว
4. สภาพแวดล้อมและลักษณะการนำไปใช้งานจริง (Operating Environment & Application)
การระบุว่าชิ้นส่วนต้องทำงานภายใต้แรงบิดสูง แรงกระแทกต่อเนื่อง หรือสัมผัสสารกัดกร่อน จะช่วยให้ผู้เชี่ยวชาญแนะนำกระบวนการอบชุบร่วมกับการเคลือบผิว (เช่น การทำ Isonite® หรือ PVD) เพื่อเพิ่มประสิทธิภาพการทำงานให้ยาวนานที่สุด
5. ประวัติการขึ้นรูปและการอบชุบก่อนหน้า (Prior Mechanical & Thermal Treatment History)
ชิ้นงานที่ผ่านการกลึง งานกัดความเร็วสูง หรือการเชื่อม จะมีความเค้นสะสมภายใน (Residual Stress) หากไม่ผ่านการทำ Stress Relieving ก่อนนำไปชุบแข็ง ความร้อนสูงจะปลดปล่อยความเค้นออกมาทำให้ชิ้นงานบิดเบี้ยวผิดรูปอย่างรุนแรง
วิเคราะห์ความเสียหายและต้นทุนแฝงจากการส่งข้อมูลสเปกไม่ครบถ้วน
การส่งงานโดยขาดข้อมูลสเปกที่ถูกต้องนำไปสู่ความเสียหายเชิงโครงสร้างของชิ้นส่วนโลหะ และกระทบงบประมาณการผลิตในหลายมิติ:
- ชิ้นงานเกิดการแตกร้าว (Quench Cracking): เกิดจากการเลือกสารชุบเย็น (Quenching Medium) ไม่เหมาะสมกับเกรดเหล็ก เนื่องจากไม่ทราบปริมาณธาตุผสมที่แท้จริง
- ความแข็งไม่ถึงเกณฑ์ (Soft Spots / Low Hardness): เกิดจากการใช้อุณหภูมิและระยะเวลาการอบชุบไม่สอดคล้องกับขนาดความหนาจริงของชิ้นงาน
- การบิดตัวเกินค่าควบคุม (Excessive Distortion): เกิดจากการไม่ได้วางแผนทำ Stress Relieving หรือไม่ได้ใช้ Jig จับยึดที่เหมาะสมในชิ้นงานรูปทรงซับซ้อน
พัฒนาประสิทธิภาพชิ้นส่วนโลหะและควบคุมคุณภาพ ร่วมกับ Thai Parkerizing
ควบคุมคุณภาพชิ้นส่วนโลหะในสายการผลิตของคุณให้ได้มาตรฐานและไร้ข้อผิดพลาด ด้วยการเลือกใช้บริการอบชุบทางความร้อนและการปรับปรุงผิวโลหะจาก Thai Parkerizing เราคือผู้นำด้านเทคโนโลยีการเตรียมผิวและการอบชุบทางความร้อนที่มีประสบการณ์ดำเนินงานในประเทศไทยยาวนานถึง 32 ปี (ก่อตั้ง พ.ศ. 2537) มีศูนย์บริการวิเคราะห์โลหะวิทยาที่ได้รับการรับรองมาตรฐาน ISO/IEC 17025 และบริการแบบ One Stop Service ครอบคลุมทั้งการอบชุบทางความร้อนด้วยแก๊ส การชุบผิวแข็งอ่างเกลือ Isonite®, PVD, Kanigen® และการบริการรับวิเคราะห์ทดสอบชิ้นงานด้วยเครื่องมือวัดความเที่ยงตรงสูง พร้อมทีมวิศวกรผู้เชี่ยวชาญที่คอยให้คำแนะนำในการวางสเปกเพื่อลดอัตราของเสียและช่วยควบคุมต้นทุนการผลิตของธุรกิจคุณอย่างตรงจุด
ช่องทางการติดต่อ :


คำถามที่พบบ่อย
ไม่ควรส่งเข้ากระบวนการชุบแข็งทันทีโดยไม่ทราบเกรดเหล็ก เพราะอาจทำให้ชิ้นงานเสียหายถาวร ทางออกที่ถูกต้องคือการส่งชิ้นงานเข้าทดสอบวิเคราะห์ส่วนผสมทางเคมีในห้องปฏิบัติการวิเคราะห์โลหะวิทยาที่ได้รับการรับรองมาตรฐานสากล ISO/IEC 17025 เพื่อยืนยันเกรดเหล็กก่อนวางแผนกระบวนการอบชุบ
การชุบแข็งด้วยแก๊สมุ่งเน้นการเพิ่มปริมาณคาร์บอนที่ผิวเหล็กเพื่อสร้างชั้นแข็งที่ลึก เหมาะสำหรับชิ้นส่วนรับแรงบิดสูง เช่น เฟืองเกียร์ ส่วนการชุบอ่างเกลือ Isonite® เป็นการเติมไนโตรเจนและคาร์บอนที่อุณหภูมิต่ำกว่า ช่วยลดการบิดตัวของชิ้นงาน เพิ่มความลื่น ลดแรงเสียดทาน และทนทานต่อการสึกหรอได้ดีเยี่ยม สามารถชุบชิ้นงานที่ทำมาจากวัสดุได้หลากหลายประเภท เช่น เหล็กกล้าไร้สนิม(สแตนเลส)
เนื่องจากกระบวนการขึ้นรูปด้วยการตัดเจาะ กัด หรือขึ้นรูปเย็น จะสร้างความเค้นสะสมภายในเนื้อโลหะ เมื่อชิ้นงานได้รับความร้อนสูงในการชุบแข็ง ความเค้นนี้จะทำให้ชิ้นงานเสียรูปทรง การแจ้งประวัติล่วงหน้าจะช่วยให้โรงงานวางแผนทำกระบวนการลดความเค้น (Stress Relieving) ก่อนการชุบแข็งจริง