-
เกี่ยวกับบริษัท
 ไทยปาร์คเกอร์ไรซิ่ง เป็นผู้นำทางด้านกระบวนการเคลือบผิวและการอบชุบทางความร้อน
-
ผลิตภัณฑ์เคมี
 เคมีเคลือบพื้นผิวสำหรับวัตถุประสงค์การใช้งานที่หลากหลาย พร้อมกับการบริการทางเทคนิคที่ครอบคลุมของเรา
-
บริการรับชุบ
 บริการอบชุบทางความร้อนและการเคลือบพื้นผิวที่หลากหลาย เพื่อตอบสนองความต้องการของลูกค้า ด้วยระบบการควบคุมคุณภาพระดับสูง
-
บริการรับวิเคราะห์
 ศูนย์ทดสอบกลางแห่งประเทศไทยเป็นห้องปฏิบัติการวิเคราะห์และทดสอบ ครอบคลุมทั้งทางด้านเคมี, ด้านโลหะวิทยา และด้านสิ่งแวดล้อม
- บทความ
- ติดต่อเรา

ชุบ PVD เหมาะกับชิ้นส่วนแบบไหน? 5 เงื่อนไขที่ต้องเช็กก่อนส่งงาน
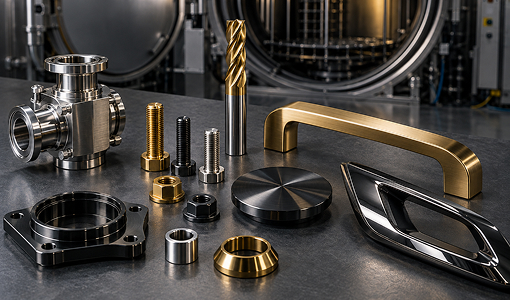
ปัญหาการสึกหรอ (Wear Performance) บริเวณผิวสัมผัสของแม่พิมพ์และชิ้นส่วนเครื่องจักรกล คือสาเหตุหลักที่ทำให้สายการผลิตต้องหยุดชะงักและเสียค่าใช้จ่ายในการซ่อมบำรุงสูง การเลือกเทคโนโลยีชุบ PVD หรือ Physical Vapor Deposition ซึ่งเป็นการสร้างฟิล์มบางระดับไมครอนที่มีความแข็งสูง จึงเป็นโซลูชันที่วิศวกรโรงงานนำมาใช้เพื่อเพิ่มประสิทธิภาพและยืดอายุการใช้งานให้ยาวนานขึ้น
บริษัท ไทยปาร์คเกอร์ไรซิ่ง จำกัด (Thai Parkerizing) ผู้เชี่ยวชาญด้านเทคโนโลยีการเคลือบผิวโลหะ ได้รวบรวม 5 เงื่อนไขสำคัญทางวิศวกรรมที่ต้องตรวจสอบก่อนส่งงานชุบ เพื่อให้ได้ผลลัพธ์การเคลือบผิวที่สมบูรณ์แบบที่สุด
การเคลือบผิวแข็ง PVD คืออะไร และมีคุณลักษณะเด่นอย่างไร?
การเคลือบผิวแข็งทางกายภาพแบบ Physical Vapor Deposition (PVD) เป็นกระบวนการสร้างฟิล์มบางระดับไมครอนบนผิวชิ้นงานโลหะภายใต้สภาวะสุญญากาศ ฟิล์มที่เกิดขึ้นจะมีค่าความแข็งสูงกว่าทังสเตนคาร์ไบด์ (Tungsten Carbide) และเหนือกว่าการทำฮาร์ดโครม (Hard Chrome) หรือกระบวนการไนไตรดิ้ง (Nitriding) อย่างเห็นได้ชัด
คุณลักษณะเด่นของการเคลือบ PVD
- เพิ่มความแข็งแรงเฉพาะจุดที่ผิวสัมผัส: ป้องกันการขัดสี การกัดกร่อน และลดความลึกของการสึกหรอ (Wear Depth) เมื่อมีการเคลื่อนที่เสียดสี
- ลดแรงเสียดทาน (Low Friction Coefficient): ช่วยให้ผิวงานมีความลื่นสูง ลดพลังงานที่ใช้ในการขับเคลื่อนชิ้นส่วน
- ไม่ส่งผลกระทบต่อมิติชิ้นงาน: ด้วยความหนาฟิล์มเพียงไม่กี่ไมครอน จึงไม่ทำให้ขนาดหรือพิกัดความเผื่อ (Tolerance) ของชิ้นงานเปลี่ยนแปลงไป
- ต้านทานการเกิดออกซิเดชันและความร้อนสูง: สามารถทนต่อสภาวะอุณหภูมิสูงในกระบวนการขึ้นรูปโลหะและพลาสติกได้ดีเยี่ยม
5 เงื่อนไขสำคัญที่ต้องเช็กให้ชัวร์ ก่อนส่งชิ้นงานเข้ารับการชุบ PVD
เพื่อให้การเคลือบฟิล์มบาง PVD ยึดเกาะกับเนื้อโลหะได้อย่างแนบแน่นและไม่ทำให้ชิ้นงานบิดเบี้ยว วิศวกรควรตรวจสอบ 5 ข้อกำหนดเบื้องต้นดังต่อไปนี้:
1. เกรดเหล็กและอุณหภูมิการชุบแข็งตั้งต้น (Heat Treatment History)
กระบวนการชุบ PVD จะควบคุมอุณหภูมิการทำปฏิกิริยาไว้ไม่เกิน 500°C ดังนั้น วัสดุตั้งต้นที่นำมาเคลือบควรเป็นเกรดเหล็กที่ผ่านการชุบแข็งความร้อน (Tempering Temperature) ที่อุณหภูมิสูงกว่า 500°C เช่น เหล็กไฮสปีดเกรด SKH หรือเหล็กทำแม่พิมพ์งานร้อนเกรด SKD เพราะจะไม่ทำให้โครงสร้างทางจุลภาคของเนื้อเหล็กเปลี่ยนรูป และไม่สูญเสียความแข็งแรงดั้งเดิม
2. สภาพความเรียบผิวและคราบปนเปื้อน (Surface Roughness & Cleanliness)
เนื่องจากฟิล์ม PVD มีความหนาบางระดับไมครอน สภาพความเรียบของผิวเดิม (Stylus Roughness) จึงส่งผลโดยตรงต่อคุณภาพฟิล์ม ชิ้นงานต้องผ่านการขัดเงาหรือเตรียมผิวให้เรียบ ปราศจากรอยขีดข่วน คราบน้ำมัน รอยสนิม หรือชั้นออกไซด์จากการอบความร้อนก่อนหน้า
3. สภาพแวดล้อมและแรงเค้นในการทำงานจริง (Operating Environment)
ต้องประเมินรูปแบบการทำงานของชิ้นส่วนอย่างชัดเจน เช่น สภาวะการเสียดสีแห้ง (Dry Condition) อุณหภูมิการทำงาน หรือความเสี่ยงต่อปฏิกิริยาเคมี เพื่อให้ผู้เชี่ยวชาญทางโลหะวิทยาเลือกโครงสร้างฟิล์มที่มีค่าสัมประสิทธิ์แรงเสียดทานและความทนทานต่อความร้อนที่สอดคล้องกัน
4. การเลือกประเภทฟิล์มเคลือบ (Coating Selection) ให้ตรงกับปัญหา
การเลือกสเปกสารเคลือบให้ถูกต้องตามประเภทงาน เป็นปัจจัยชี้ขาดความสำเร็จ โดยสารเคลือบหลักของ Thai Parkerizing มีจุดเด่นแตกต่างกันดังนี้:
- TiN (ไทเทเนียมไนไตร): ทนทานการขัดสี ลดการสึกหรอได้ดี เหมาะกับแม่พิมพ์และเครื่องมือตัด
- TiAlN (ไทเทเนียมอะลูมิเนียมไนไตร): ทนความร้อนสูงและทนการสึกหรอหนัก เหมาะกับ cutting tool และแม่พิมพ์งานร้อน
- TiCN (ไทเทเนียมคาร์บอนไนไตร): เพิ่มความแข็งและทนแรงเสียดทาน เหมาะกับหัวพั้นช์ (Punch) และชิ้นส่วนสไลด์
- CrN (โครเมียมไนไตร): ทนความร้อนจากปฏิกิริยาออกซิเดชันสูง เหมาะกับแม่พิมพ์งานฟอร์จจิ้งและแม่พิมพ์ยาง
- DLC (Diamond-Like Carbon): ให้ค่าความเสียดทานต่ำที่สุดและลื่นเป็นพิเศษ เหมาะกับชิ้นส่วนเคลื่อนที่สไลด์และแม่พิมพ์อะลูมิเนียม
5. มาตรฐานเครื่องมือวิเคราะห์ทางห้องปฏิบัติการ (Lab Testing Standards)
เลือกโรงชุบที่มีเครื่องมือวิเคราะห์และทดสอบคุณภาพทั้งก่อนและหลังการเคลือบที่ได้มาตรฐานสากล ISO/IEC 17025 เช่น เครื่อง Calo Compact Tester วัดความหนาฟิล์ม, เครื่อง Micro-Vickers & Rockwell Hardness Tester วัดความแข็ง, เครื่อง Revetest Scratch Tester วัดแรงยึดเกาะ และ Laser Microscope ส่องวิเคราะห์พื้นผิว
ตารางจับคู่ประเภทฟิล์ม PVD ให้เหมาะกับชิ้นส่วนอุตสาหกรรม
|
ประเภทชิ้นส่วน / งานอุตสาหกรรม |
ปัญหาหลักที่พบในการทำงาน |
ประเภทฟิล์ม PVD ที่แนะนำ |
คุณสมบัติที่ได้รับ |
|
เครื่องมือตัดและเจาะ (Cutting Tools, Drills) |
การขัดสีสูงและเกิดความร้อนสะสมที่คมตัด |
TiN / TiAlN |
เพิ่มความทนทานต่อการขัดสี ทนความร้อนสูง |
|
แม่พิมพ์และหัวพั้นช์ (Dies/Molds, Punches) |
แรงเสียดทานสูง เศษโลหะติดแม่พิมพ์ |
TiN / TiCN / CrN |
ทนแรงกระแทก ลดการติดขัดของเศษวัสดุ |
|
แม่พิมพ์ขึ้นรูปยางและงานฟอร์จจิ้ง |
เกิดปฏิกิริยาออกซิเดชันจากความร้อนสูง |
TiN / CrN |
ต้านทานความร้อนและการกัดกร่อนสูง |
|
แม่พิมพ์อะลูมิเนียมและชิ้นส่วนสไลด์ |
โลหะติดแม่พิมพ์ ต้องการความลื่นสูง |
TiAlN / DLC / TiCN |
ค่าสัมประสิทธิ์แรงเสียดทานต่ำ ลื่นเป็นพิเศษ |
|
ชิ้นส่วนยานยนต์และเครื่องจักรกล |
การสึกหรอจากการเคลื่อนที่สไลด์ต่อเนื่อง |
TiAlN / DLC / CrN |
ยืดอายุการใช้งาน ลดการสูญเสียพลังงาน |
*แนะนำให้ปรึกษาทีมวิศวกรผู้เชี่ยวชาญเพื่อรับข้อมูลที่ถูกต้องและครบถ้วน
ยกระดับความทนทานให้ชิ้นส่วนอุตสาหกรรม เลือกบริการเคลือบผิวแข็ง PVD จาก Thai Parkerizing
การเพิ่มประสิทธิภาพและความทนทานให้แก่ชิ้นส่วนเครื่องจักรและแม่พิมพ์ คือหัวใจของการลดต้นทุนการผลิตในระยะยาว บริษัท ไทยปาร์คเกอร์ไรซิ่ง จำกัด (Thai Parkerizing Co., Ltd.) ผู้นำด้านเทคโนโลยีเคลือบผิวโลหะเครือข่ายระดับโลกจากประเทศญี่ปุ่น พร้อมให้บริการรับชุบเคลือบผิวแข็ง PVD ครอบคลุมสารเคลือบ TiN, TiCN, TiAlN, CrN และ DLC มีห้องปฏิบัติการวิเคราะห์โลหะวิทยาที่ได้รับการรับรองมาตรฐานสากล ISO/IEC 17025 และได้รับการรับรองมาตรฐาน ISO 9001, ISO 14001 ทีมวิศวกรผู้เชี่ยวชาญของเราพร้อมให้คำปรึกษาและวิเคราะห์ปัญหาหน้างานของคุณตลอด 24 ชั่วโมง
ช่องทางการติดต่อ :


คำถามที่พบบ่อย
ไม่ทำให้ขนาดเพี้ยน เนื่องจากชั้นฟิล์ม PVD มีความหนาบางระดับไมครอนเท่านั้น ชิ้นงานจึงยังคงพิกัดความเผื่อ (Tolerance) ตามแบบวิศวกรรมดั้งเดิมโดยไม่ต้องนำไปเจียระไนแต่งขนาดใหม่
ขึ้นอยู่กับประเภทฟิล์มที่เลือกใช้ เช่น สารเคลือบ CrN และ TiAlN แสดงพฤติกรรมการทนความร้อนสูงจากปฏิกิริยาออกซิเดชันในอากาศได้ดีเยี่ยม เหมาะกับงานที่มีอุณหภูมิสูงขณะส่งกำลังหรือขึ้นรูปโลหะ
ไม่แนะนำ เนื่องจากฟิล์ม PVD มีความบางและแข็งสูงมาก หากเนื้อโลหะฐาน (Substrate) ด้านล่างมีความนิ่มเกินไป เมื่อได้รับแรงกดหรือแรงกระแทก เนื้อเหล็กด้านล่างจะยุบตัว ทำให้ฟิล์ม PVD เกิดการกะเทาะลอกร่อนได้ง่าย (Eggshell Effect)